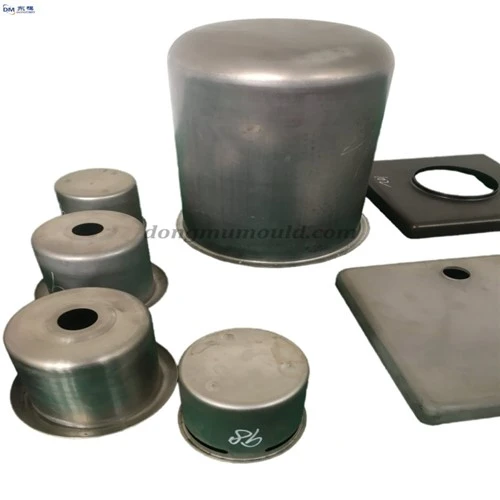
Productieproces van stempelmatrijzen: opstellen van onderdelentekeningen, fabricageprocesmodellen, modellering, smelten van legering en gieten, reinigen van mallen en modificeren van holtes. Het volgende neemt de tekenvormende matrijs als voorbeeld om het proces te introduceren.
L, oplopend tekening- en fabricageprocesmodel: volgens de onderdeeltekening wordt de maat van elk onderdeel geschaald volgens de krimpcoëfficiënt van de zinklegeringslijn en zijn de gietstijgbuis en koudijzer ontworpen. Teken dus het modelprocesdiagram en verwerk het fabricageprocesmodel volgens dit diagram.
2, fabricage van de vorm van de ponsvorm: volgens de verschillende afmetingen die door de tekening van het modelproces worden geboden, selecteert u hout van hoge kwaliteit om het ponsmodel te maken. De maatnauwkeurigheid van het model is vereist om de secundaire nauwkeurigheid van het houten model te bereiken. Het oppervlak van de houten mal is geverfd met verfspanen om de Rz-waarde van het oppervlak minder dan 10 μm te maken. De diepgangshoek is ± 1 °.
3. Vervaardiging van concave vormmodellen: Bij de vervaardiging van holle vormen wordt een laag lood met dezelfde dikte als de productonderdelen op het werkoppervlak van de bolle vorm geplakt om de opening tussen de bolle vorm en de vier te creëren. Het oppervlak van de convexe mal moet worden geverfd om de oppervlakteruwheid van het concave mal oppervlak na het gieten klein te maken. Het spouwmodel is gemaakt van gips. Om de scheiding van convexe en concave vormen bij het gieten van gips te vergemakkelijken, moet een laag lossingsmiddel (zoals polystyreen in tolueenoplossing) op het scheidingsoppervlak worden gesproeid. Na het gieten moet het holle vormmodel van gips worden gedroogd en vervolgens uit de vorm worden gehaald. Verf het oppervlak van de holte en het scheidingsoppervlak.
4. Modelleren. Kies als vormmateriaal fijnkorrelig vormzand met een hoge sterkte. Omdat de giettemperatuur van de zinklegering relatief laag is, zijn de eisen aan de brandwerendheid en luchtdoorlatendheid van het vormzand niet hoog. De stempel en de concave mal worden afzonderlijk gemodelleerd en er kan worden gekozen voor modelleermethoden zoals zandbakmodellering of putmodellering. Volgens de vereisten van de mal neemt het gietsysteem het onderste injectietype of het open type aan. Vanwege de grote krimpcoëfficiënt van de zinklegering, moet een toevoerstijgbuis worden aangebracht.
5, zinklegering smelten
6. Gieten: Voor middelgrote en kleine mallen kan droog gieten worden gebruikt, of kan Nirvana-gieten worden gebruikt. De ventilatieopeningen voor het gieten van Nirvana zouden meer moeten zijn. Bij het gieten van een zinklegering moet de vloeistofstroom van de legering langzaam en soepel in de holte worden geïnjecteerd. Voor grote mallen, om de vervorming van de malholte te voorkomen of te verminderen, kunnen koelwaterleidingen of gekoeld ijzer tijdens het gieten rond de holte worden geplaatst om de opeenvolgende stolling van de vloeibare legering te verzekeren.
7. Koelen, reinigen en modificeren van gietstukken uit zinklegeringen:
Vormgietstukken na het gieten nemen over het algemeen natuurlijke koeling aan, maar kleine gietstukken met eenvoudige vormen kunnen ook worden gekoeld door waterkoeling, wat bevorderlijk is voor de verbetering van de mechanische eigenschappen van de legering. Voor complexe vormen of grote mallen van zinklegering, moet de gietbeitel langzaam worden afgekoeld. Nadat de legering volledig is afgekoeld, wordt de doos geopend. De gietstukken na het boksen moeten met zand worden schoongemaakt en de schenkstijgbuis moet worden verwijderd door middel van gassnijden. De vormholte wordt niet langer verwerkt, maar schuurpapier moet worden gebruikt voor het slijpen, polijsten van de vormholte, het openen van de matrijs, enz., Vooral de tekenfilet moet voldoen aan de eisen van gladheid en gladheid, en tot slot de convexe en concave vormen van zinklegering moeten worden gecombineerd Matrijs, het vlak van de bovenste en onderste bodemplaten is machinaal bewerkt (gefreesd of geschaafd) zodat de bovenste en onderste bodemplaten vlakke oppervlakken hebben in contact met de pers en een zekere mate van parallelliteit behouden, om de montage te verzekeren nauwkeurigheid.