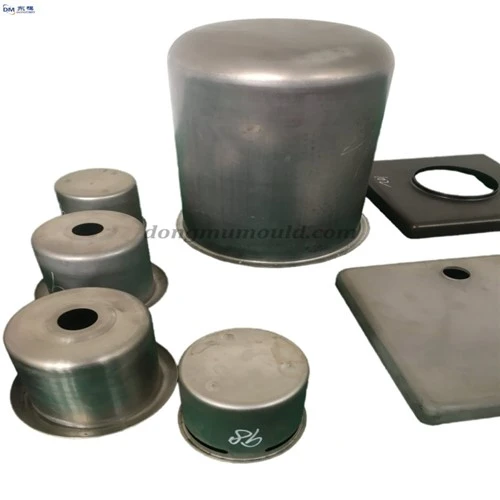
Eindige-elementenanalyse van dieptrekken van rechthoekige tekendelen

Bij het vormen van plaatwerk is dieptrekken een van de belangrijkste verwerkingsmethoden. De onderdelen die erdoor worden geproduceerd, worden veel gebruikt in elektronica, auto's, ruimtevaart en andere gebieden. Het heeft de kenmerken van lichtgewicht, goede uitwisselbaarheid en lage kosten. Omdat het traditionele vormontwerpschema voornamelijk afhangt van de ervaring van de ontwerper, is het vaak nodig om de procesparameters herhaaldelijk aan te passen en te wijzigen, wat tijdrovend en arbeidsintensief is. De eindige-elementenmethode wordt ook veel gebruikt in plaatwerk dieptrekken als computer en numerieke simulatietechnologie. Het is echter nog steeds moeilijk om de invloed van materiaal, geometrie en grens niet-lineariteit bij dieptrekken van plaatwerk nauwkeurig te simuleren. relatief groot. Daarom is het van theoretisch en praktisch belang om de invloed van procesparameters op het vormingsproces te bestuderen en het optimale procesplan te vinden.
Volgens het hierboven onderzochte werkstuk-rechthoekige tekengedeelte en de kenmerken van het daadwerkelijke bewerkingsproces, wordt een eindig-elementenberekeningsmodel voor vormanalyse van rechthoekige onderdelen opgesteld en wordt de computersimulatie van het bewerkings- en vormproces van dit onderdeel gerealiseerd door gebruik te maken van een algemeen dynamisch expliciet berekeningsalgoritme. , wat het discontinue quasi-statische probleem in het bewerkingsproces effectief oplost; de effecten van de virtuele snelheid van de stempel, de kracht van de blanco houder, de wrijvingstoestand, de vorm van de matrijs, vooral de straal van de hoeken van de convexe en concave matrijs op de vorm en nauwkeurigheid van het rechthoekige deel worden bestudeerd. De invloed van de doosvormige delen werd besproken, en de problemen van scheuren en rimpelen bij het dieptrekken van doosvormige delen werden besproken.
Door middel van de simulatieanalyse kunnen de volgende conclusies worden getrokken:
1. De analyseresultaten van het vormen van limietdiagrampunten laten zien dat de drukspanning van de vier hoeken aan de onderkant van de hoek van de rechthoekige doos het grootst is; de drukspanning van het midden van de lange en korte zijden is het kleinst;
De resultaten van de wolkenkaart van dikteverandering laten zien dat: de dikte van de knuppel bij de ingang van de matrijs 10 procent bereikt, wat het gevaarlijke rimpelgebied is.
2. Onder bepaalde procesomstandigheden hebben de ponssnelheid, de kracht van de blanco houder en de wrijvingscoëfficiënt geen invloed op de simulatieresultaten van het vormen van rimpelvorming in plaatmetaal.
3. Wanneer de rechthoekige doos diepgetrokken is, hebben de ponsradius en de matrijsradius een grote invloed op het rimpelen van plaatwerk;
Wanneer de straal van de matrijsfilet toeneemt, neemt de rimpelneiging toe tijdens dieptrekken, en wanneer de straal van de matrijsfilet afneemt, neemt de breukneiging van de rechthoekige zijwand toe;
Wanneer de straal van de ponsfilet afneemt, zijn de vier hoeken aan de onderkant van de rechthoek vatbaar voor barsten. Onder de experimentele omstandigheden van dit papier zijn de straal van de pons en de straal van de concave matrijs beide 6 mm optimaal.
4. Rechthoekig dieptrekken tijdens dieptrekken, wanneer de hoekradius van de rechthoek toeneemt van 6 mm tot 12 mm, neemt de verdunningssnelheid van de rechthoekige plaat continu af en valt deze volledig binnen de veiligheidsmarge van 20 procent;
Tegelijkertijd neemt de verdikkingssnelheid van plaatwerk eerst toe en neemt vervolgens af. Wanneer rc 6 mm is, ligt de verdikkingsgraad binnen de veiligheidsmarge van 8,6 procent.
Het bovenstaande is de analyse van Dongmo, ik hoop dat het nuttig voor je zal zijn.