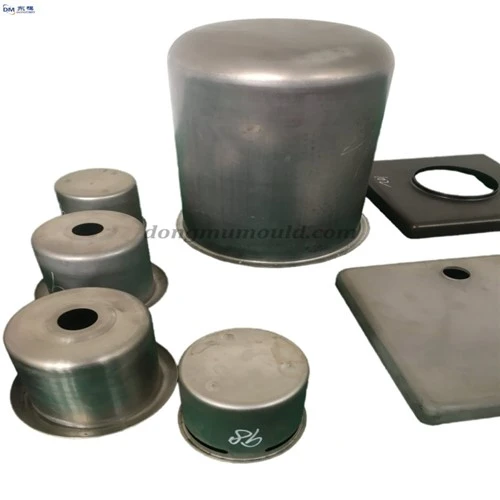
Gemeenschappelijke foutanalyse en oplossing van metalen stempelmatrijs
Stempelmatrijs is een speciale procesapparatuur die materialen verwerkt tot onderdelen (of halffabrikaten) in koudstempelen, de zogenaamde koudstempelmatrijs (algemeen bekend als koudstempelmatrijs). Hieronder zal Dongmo kort de meest voorkomende storingen en oplossingen van stempelstempels met u delen, in de hoop u te helpen!

 Ten eerste is matrijsfalen het meest waarschijnlijke probleem bij de productie van stempels, wat vaak leidt tot productieonderbrekingen en de productiecyclus van het product beïnvloedt. Daarom is het noodzakelijk om de oorzaak van het falen van de mal zo snel mogelijk te vinden en redelijkerwijs te repareren.
vastzittende schimmel
Tijdens het stempelproces, zodra de malklemming niet flexibel is of zelfs vastzit, moet de productie onmiddellijk worden stopgezet om de oorzaak van de vastzittende mal te achterhalen en de fout te elimineren. Anders breidt de storing zich uit, met schimmelschade tot gevolg.
De belangrijkste redenen voor de vastzittende mal zijn: slechte geleiding en kanteling van de mal. Of er zitten vreemde voorwerpen tussen de sjablonen, zodat de sjablonen niet plat kunnen worden bevestigd; het sterkteontwerp van de mal is niet genoeg of de kracht is ongelijk. Veroorzaakt de vervorming van de mal, zoals de hardheid en dikte van de malbasis en de sjabloon, zijn te klein en worden gemakkelijk vervormd door de impact van externe kracht; de malpositie is niet correct geïnstalleerd en de positioneringsfout van de bovenste en onderste mallen valt buiten de tolerantie. Of de nauwkeurigheid van de pers is te slecht, waardoor de mal gaat interfereren; de sterkte van de pons is niet genoeg en de positie van de grote en kleine ponsen is te dichtbij, zodat de laterale kracht van de mal uit balans is. Op dit moment moet de sterkte van de pons worden verhoogd en moet de geleidingsbescherming van de stripper worden verbeterd.
2. Schimmelschade
Schimmelschade verwijst naar schimmelscheuren, breken, openen, enz. Om schimmelschade aan te pakken, moet de oorzaak worden gevonden in het ontwerp van de mal, het fabricageproces en het gebruik van de mal. Allereerst is het noodzakelijk om te beoordelen of de fabricagematerialen van de mal geschikt zijn en of het bijbehorende warmte-begraafproces redelijk is. Meestal heeft het warmtebehandelingsproces van het malmateriaal daar een grote invloed op. Als de afschriktemperatuur van de mal te hoog is, de afschrikmethode en -tijd onredelijk zijn, en het aantal tempertijden en temperatuur, en de selectie van ellebogen onjuist, zal de mal worden beschadigd na het invoeren van de stempelproductie. Als de grootte of diepte van het blindgat niet voldoende is ontworpen, is het gemakkelijk om de gleuf te blokkeren en schade aan de blindplaat te veroorzaken. Als het veerkrachtontwerp te klein is of de hoogte van de huls niet gelijk is, zal de veer breken en zal de blindplaat schuin staan, wat resulteert in overlappende ponsen en schade aan de onderdelen.
Onjuist bevestigde pons of onvoldoende schroefsterkte kan ertoe leiden dat de pons valt of breekt.
Wanneer de mal wordt gebruikt, zijn de positie en richting van de onderdelen verkeerd geïnstalleerd of zijn de bouten niet goed vastgedraaid. De werkhoogteverstelling is te laag en de geleidekolom is niet voldoende gesmeerd. Het falen van de invoerapparatuur en de abnormaliteit van de pers zullen schade aan de mal veroorzaken. Als de vreemde materie in de mal komt, de onderdelen overlappen, het afval wordt geblokkeerd, enz., Het wordt niet op tijd verwerkt en de verwerking en productie gaan door, het is gemakkelijk om de blindplaat, de pons, de onderste sjabloon en de geleidepaal te beschadigen van de mal.
3. Schimmelschade en reparatie
De kosten van de matrijs voor de productie van stempels zijn hoog. Gewoonlijk bedragen de kosten van de matrijs 1/5-1/4 van de totale kosten van het onderdeel. Dit komt omdat, naast de moeilijkheid en hoge kosten van het vervaardigen van matrijzen. De kosten voor het repareren en slijpen van de matrijs nadat ze in productie zijn genomen, zijn ook hoog, en de oorspronkelijke kosten van de matrijs vertegenwoordigen slechts ongeveer 40 procent van de totale matrijskosten. Daarom kunnen tijdig onderhoud van de mal en het voorkomen van schimmelschade de kosten van de mal voor de stempelproductie aanzienlijk verlagen.
Over het algemeen is er na beschadiging van de mal ook keuze uit reparatie en sloop. Onnatuurlijke slijtage van stempelstempels, zoals defecten aan niet-kritieke onderdelen. En de kleine pons is gebroken, de pons is schokkend en verkort, de concave sjabloon is gebarsten en de ponsrand is gebarsten. De meeste kunnen door onderhoud volledig in de normale staat worden hersteld en vervolgens weer in de stempelproductie worden gezet. maar. Wanneer de belangrijkste delen van de mal ernstig beschadigd zijn, worden soms de convexe en concave mallen tegelijkertijd beschadigd. De eenmalige reparatiekosten bedragen meer dan 70 procent van de oorspronkelijke kosten van de matrijs, of de levensduur van de matrijs nadert. Dan is het onderhoud van weinig belang. Op dit moment moet worden overwogen om de mal te slopen: behalve grote mallen en doorlopende mallen met complexe structuren. Wanneer de matrijsonderhoudstechnologie te ingewikkeld is, zijn de kosten van matrijsreparatie te hoog, en de moeilijkheid zal onvermijdelijk de onderhoudscyclus te lang maken, wat de normale productie van stempelen ernstig zal beïnvloeden, en zou ervoor moeten kiezen om van tevoren te falen en het te schrappen en de mal opnieuw te vervaardigen.
Ten tweede, kwaliteitsgebreken van onderdelen
Het meest voorkomende defect in de kwaliteit van een onderdeel is dat de productgrootte buiten de tolerantie valt. Slechts enkele producten hebben problemen met de oppervlaktekwaliteit.
Slijpen van de derde mal
Redelijk slijpen van de matrijs in de stempelproductie kan de levensduur van de matrijs effectief verbeteren, de kosten van de matrijs besparen en de kosten van het product aanzienlijk verlagen.
De efficiëntie en kosten van de stempelproductie zijn erg afhankelijk van de matrijs. Voor het falen van de matrijs in het productieproces moet het specifieke probleem in detail worden geanalyseerd en moet het juiste onderhoudsplan worden opgesteld. Los problemen zoals schimmelschade, kaartschimmel, verscherping en defecten in de productkwaliteit tijdig op. Alleen door de relatie tussen matrijsonderhoud en schroot goed aan te pakken, kan de tijd voor uitvaltijd en matrijsreparatie worden verkort, de productiecyclus worden verkort en de normale voortgang van de stempelproductie worden gegarandeerd.