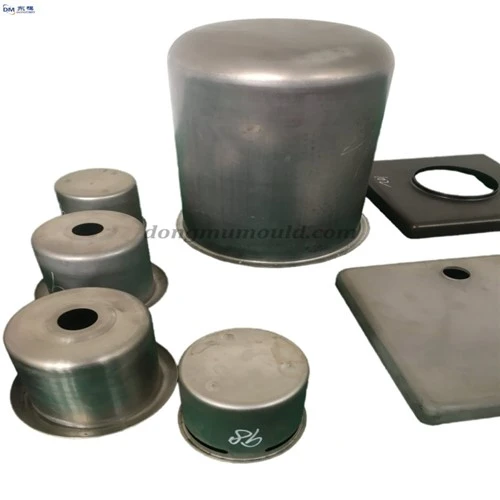
1. Stretchmateriaal
Wanneer de eisen van de klant' aan het materiaal niet erg veeleisend zijn en herhaalde vormproeven niet aan de eisen voldoen, kunt u overstappen op een materiaal met goede trekeigenschappen en het opnieuw proberen. Een goed materiaal is de helft van het succes. Voor het uitrekken mag het niet worden genegeerd. Koudgewalste dunne staalplaten voor het trekken omvatten voornamelijk 08Al, 08, 08F, 10, 15 en 20 staalsoorten, waarvan de grootste hoeveelheid 08-staal is, dat is verdeeld in omrand staal en doodstaal. De prijs van omrande staal is laag en de oppervlaktekwaliteit is goed. De segregatie is ernstiger en heeft een neiging tot"stamveroudering". Het is niet geschikt voor onderdelen die hoge eisen stellen aan stempelprestaties en uiterlijk. Gedood staal is beter, met uniforme prestaties maar hogere prijs. Het representatieve merk is aluminium gedood staal 08Al. Buitenlands staal heeft Japans SPCC-SD dieptrekstaal gebruikt en de trekeigenschappen zijn beter dan 08Al.
Ten tweede, de oppervlakteafwerking van de mal:
Bij het dieptrekken zijn de twee zijden van de matrijs en de blanco houder niet voldoende gepolijst, vooral bij het tekenen van roestvrijstalen platen en aluminium platen is de kans groter dat er treklittekens ontstaan, wat in ernstige gevallen tot trekbreuken kan leiden.
Drie, de bepaling van de grootte van de blanco
Meer rimpels en minder barsten is ons principe. Het ontwerp van de blanco positionering moet correct zijn. De blanco diameter van het roterende lichaamstekengedeelte met een eenvoudige vorm wordt niet dunner. Hoewel de materiaaldikte verandert, is deze in principe vergelijkbaar met de oorspronkelijke dikte. Nabijheid kan worden berekend op basis van het principe dat het oppervlak van de plano en het oppervlak van het uitgerekte deel (als er bijgesneden moet worden) gelijk zijn. De vorm en het proces van uitgerekte onderdelen zijn echter vaak ingewikkeld en soms moeten ze worden uitgedund en uitgerekt. Hoewel er veel 3D-software is die uitvouwberekeningen kan uitvoeren, kan hun nauwkeurigheid niet voldoen aan de vereisten van 100%.


Oplossing: monster.
Een product moet meerdere processen doorlopen en het eerste proces is over het algemeen een blankingproces. Allereerst is het noodzakelijk om de berekening van het uitgevouwen materiaal uit te voeren en een algemeen begrip te hebben van de vorm en grootte van de blanco, om de totale grootte van de stansmatrijs te bepalen. Verwerk de convexe en concave vormgrootte van de stansvorm niet nadat het vormontwerp is voltooid. Gebruik eerst draadknippen om de plano te verwerken (wanneer de plano groter is, kan deze worden gefreesd door een freesmachine en vervolgens worden vastgeklemd). Na herhaalde experimenten in het daaropvolgende strekproces wordt uiteindelijk de maat van de blanco bepaald en vervolgens worden de convexe en concave vormen van de stansmatrijs verwerkt.
Ervaring 1
Probeer in het omgekeerde proces eerst de tekenmatrijs en verwerk vervolgens de stansrandgrootte van de blanco, wat de helft van de moeite is.